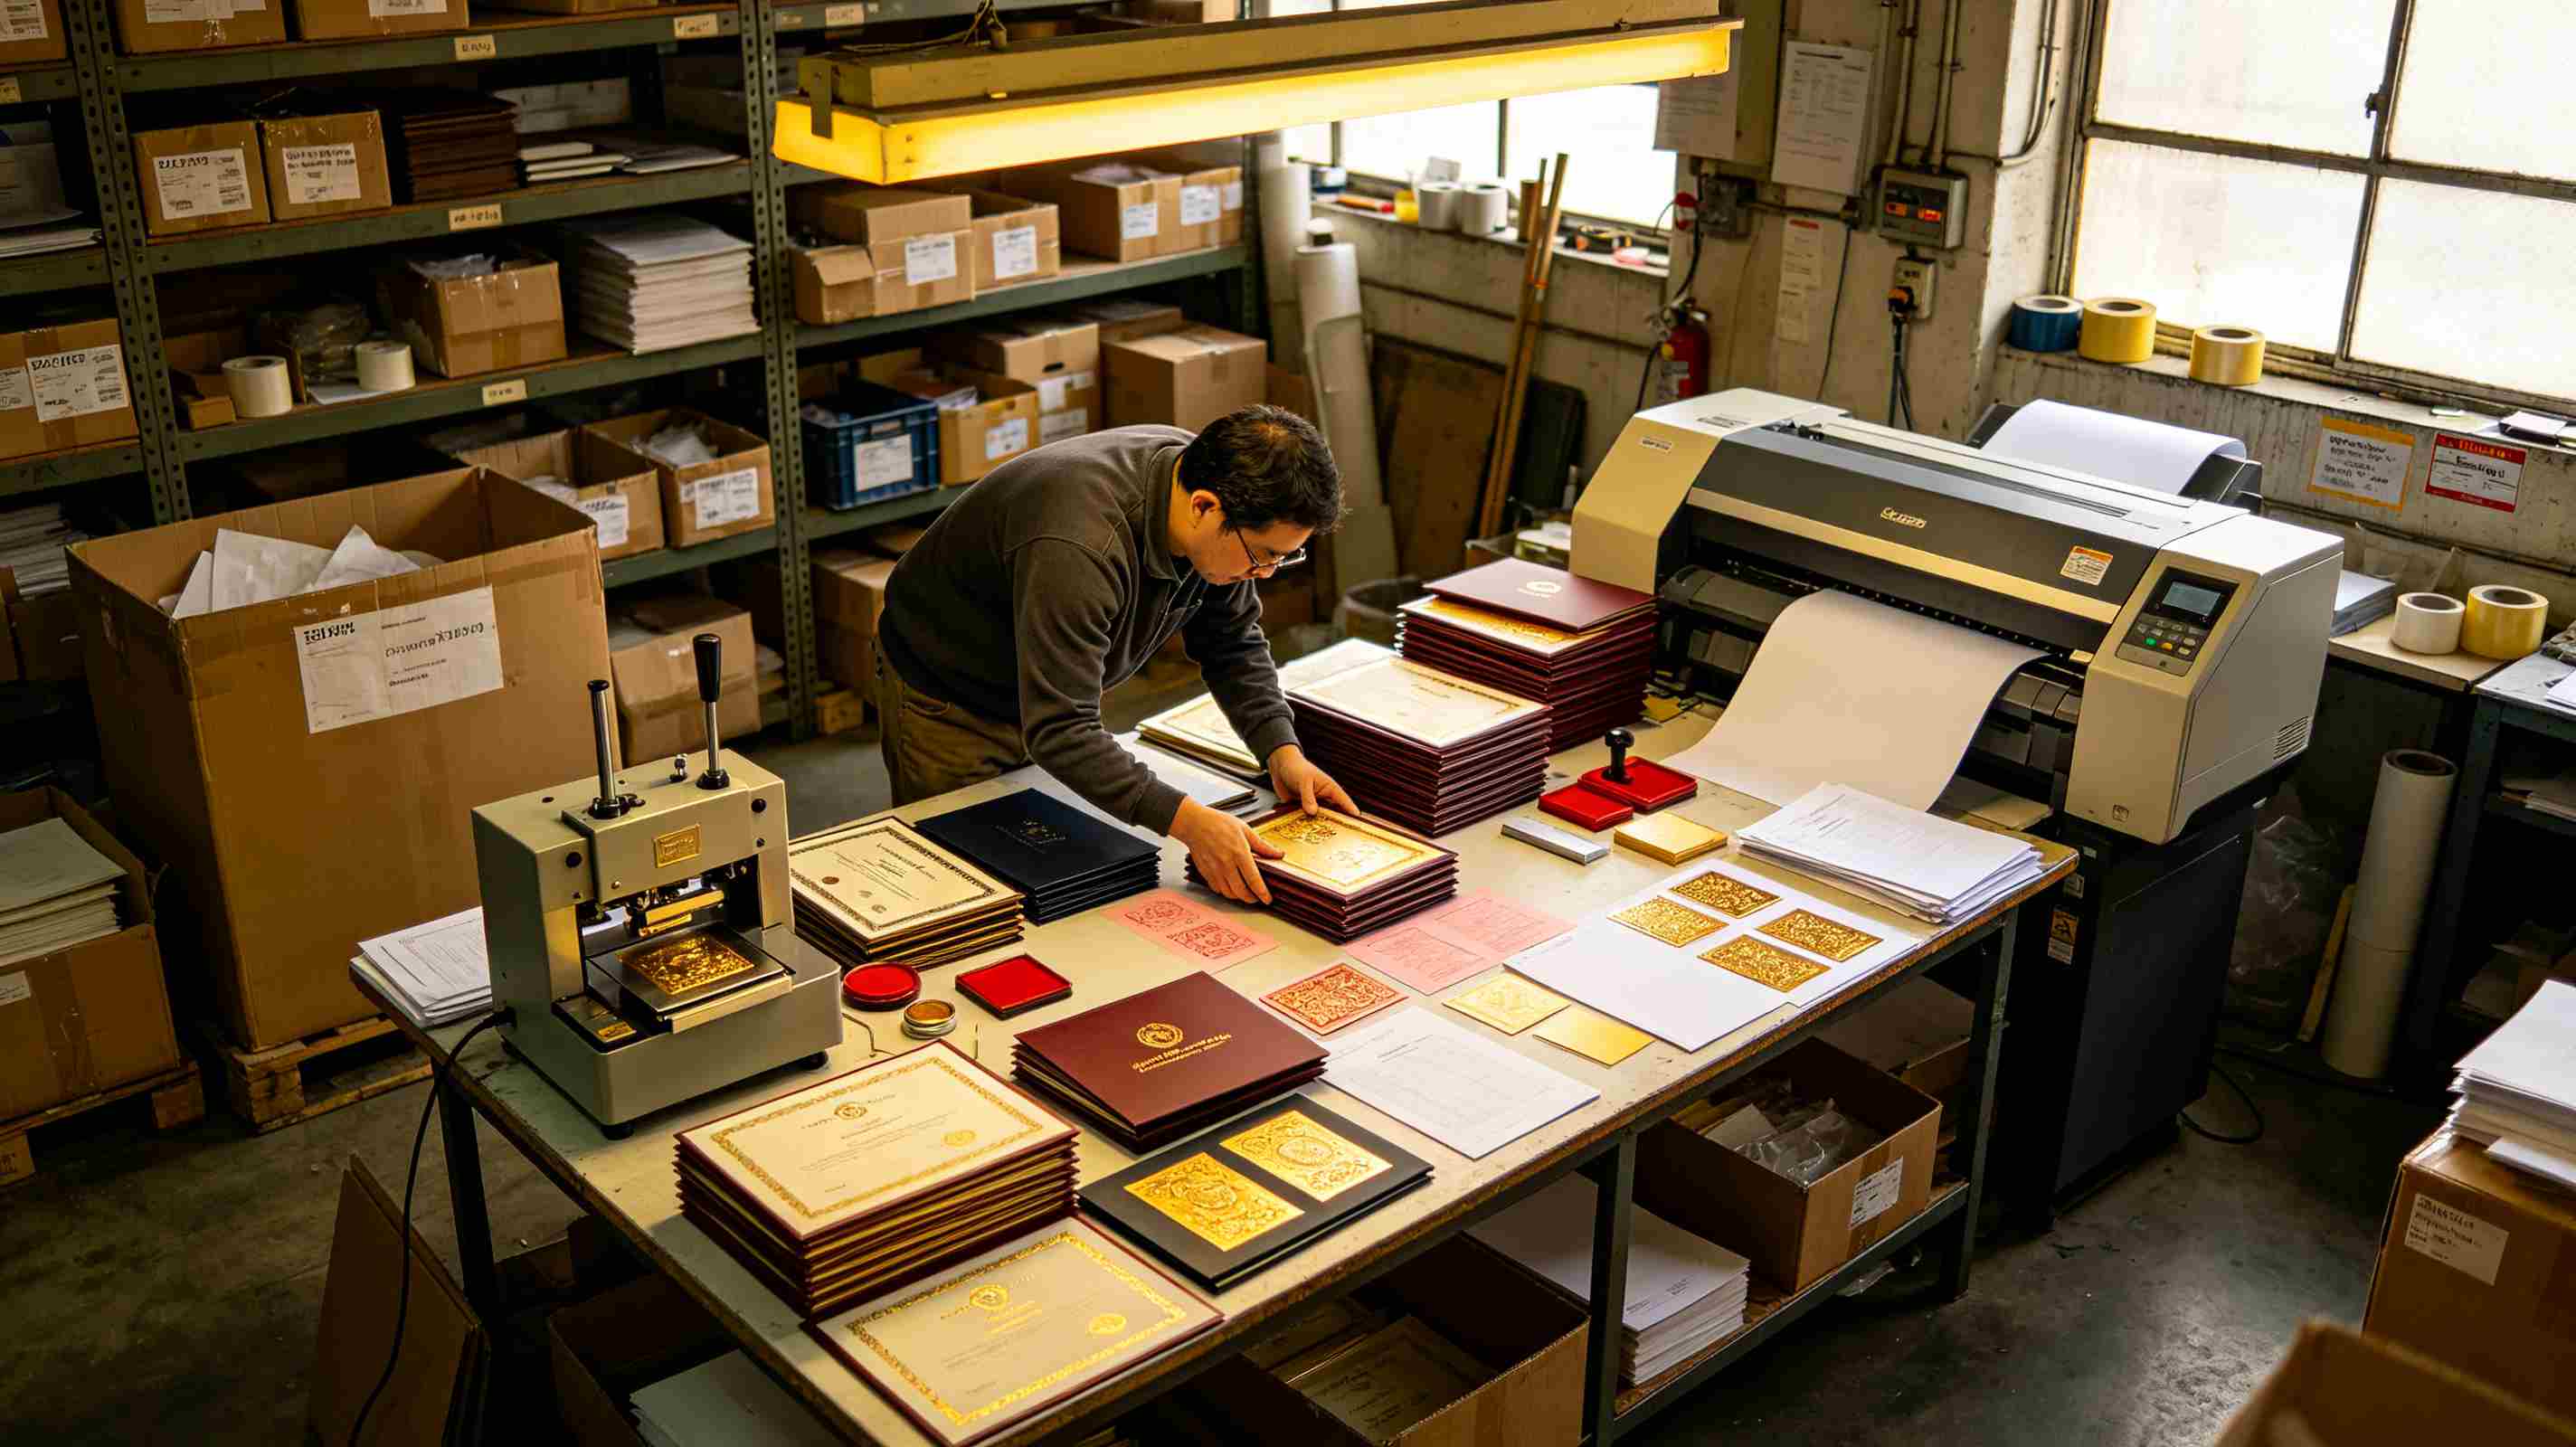
你有没有遇到过这种情况——公司急着要30张工牌,楼下打印店一张收你80块,质量还像路边摊?或者自己买了设备,打出来颜色发灰、裁切歪斜,最后全报废了。批量证件制作怎么做,省钱又保证品质,这问题说白了就是一道工艺选择题。
我去年帮一家连锁健身房做会员卡,2000张,预算卡在1万2。传统印刷报价1万8,智能证卡工厂报价9400,还多送50张备用卡。差距就在技术原理上。
传统作坊式制作为什么又贵又慢
坦白讲,大部分街边图文店做证件用的是"热转印+手工裁切"。一台2000块的桌面打印机,一卷色带,一个塑封机,师傅一张张对位、过塑、裁边。听着简单,但手工裁切误差在±1mm以上,遇到带芯片的考勤卡,切歪了直接报废。
更麻烦的是颜色管理。普通打印机不做ICC校色,屏幕上看的深蓝色,打出来可能发紫。你让师傅调,他凭感觉加密度,废品率能到15%。这些损耗最后都摊进报价里。
批量证件制作怎么做才能省下30%预算
核心答案就一句话:把"印刷"和"后加工"两道工序合并到一台工业级设备上。现在靠谱的批量证件制作怎么做,省钱又保证品质?用UV平板喷印或者高速再转印设备,一次成型,不用过塑、不用手工裁切。
拿我们实测数据说:一台国产高速证卡打印机(比如某深圳厂商的C910),单张彩色打印成本0.35元,双面覆膜0.1元,裁切用自动模切机,1000张误差控制在±0.15mm。对比手工方案,单张总成本从1.2元降到0.5元以下。
UV喷印 vs 热转印:底层着色方式决定了品质上限
热转印靠高温把色带染料升华渗透进PVC表层,颜色层次一般,而且怕刮。UV喷印是紫外光固化墨水,墨滴直接堆叠在卡片表面,色彩饱和度高,还能做3D浮雕触感。简单来讲,一个像纹身,一个像贴纸。
你如果做的是门禁卡、会员卡这种高频使用的,选UV喷印更耐造。之前给某银行做贵宾卡,UV喷印+哑光油,用了两年边缘没起皮。热转印的卡,塞钱包里三个月就磨出白边了。
省钱的三个关键控制点
- 拼版数量:把不同客户的卡拼在一张大版上印,开机费平摊。100张和1000张的单价能差40%。
- 色差预检:正式量产前打一张数码样,用分光密度仪测Lab值,ΔE控制在1.5以内。别信屏幕颜色,信数据。
- 废品率对赌:跟加工方签合同时写清楚,废品率超过3%的部分免费重做。这一条能逼着对方用自动裁切而不是手工切。
很多人纠结要不要自己买设备。我的判断是:月需求低于500张,找代工;超过800张,买一台二手工亚设备回本周期大概7个月。中间地带,拼单最划算。
品质底线:这三项检测不能省
批量制作最怕的就是"看起来差不多"。有个做物业的朋友,2000张业主卡做回来,二维码扫不出来,全废了。问题出在打印分辨率——他图便宜用了300dpi的机器,二维码模块宽度小于0.3mm,手机识别率掉到60%。
所以批量证件制作怎么做才能保证品质?记住三个硬指标:分辨率不低于600dpi、裁切精度±0.2mm以内、色牢度通过百格测试。这三条写进合同,比任何口头承诺都管用。
还有个小技巧——让工厂提供证件模板设计规范文档,里面会标注出血线、安全边距、二维码最小尺寸。按规范给文件,能避免90%的翻车。
去年那个健身房项目,我们用了自动模切+UV喷印,废品率1.2%,交货提前了3天。老板后来把员工卡、私教证书全交给我们做,单量翻了3倍。
批量证件制作怎么做,省钱又保证品质?别再信"一张也是批发价"的鬼话了。真正省钱的是工艺整合和自动化裁切,不是压低材料成本。把预算花在刀尖上——设备折旧、色差管理、精度控制——这三块做好了,单价自然降下来,品质还往上走。